新闻中心
News Center 更新时间:2026-09-24
 点击次数:
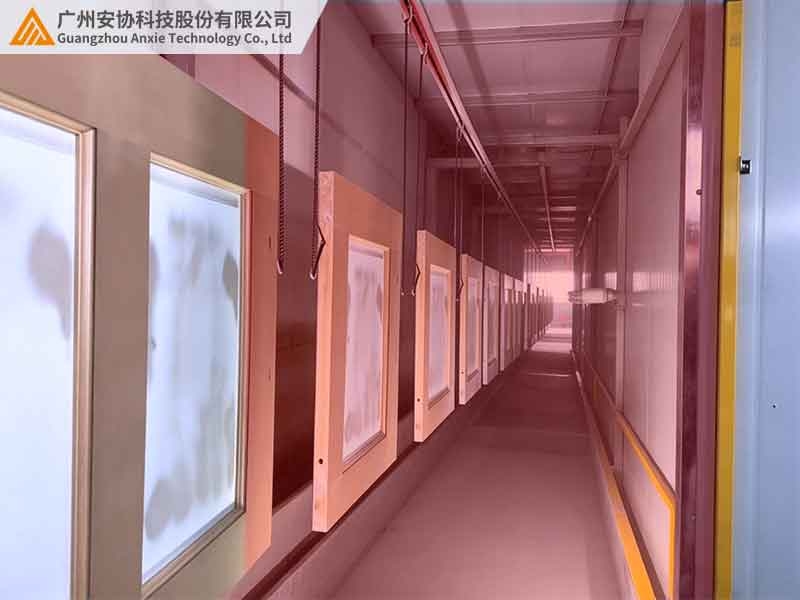
在五金装饰画、工艺挂画的自动化喷涂生产中,吊线式喷漆房是行业主流生产设备。工件通过吊线流水线悬空输送,不间断进入喷漆工位完成自动喷涂作业。和常规固定式工件喷涂不同,装饰画属于薄型、异形、尺寸不固定的轻量化工件,人工喷涂效率低、漆面厚薄不均,普通自动化设备又无法精准适配异形轮廓喷涂,很容易出现边角漏喷、边框过喷、漆面浪费等问题。
目前行业成熟的升级方案,是在吊线喷漆房工位加装专用测量光幕,这类光幕采用RS485 Modbus RTU 通讯输出,通过光幕扫描精准采集装饰画的外轮廓尺寸、长宽范围和悬空位置,把轮廓坐标数据传给 PLC,配合喷涂系统实现跟随式精准喷漆。很多小型工厂改造失败,核心原因是不了解光幕轮廓识别的落地逻辑,误用普通开关量光幕或其他感应传感器。本文结合喷漆行业自动化改造实操经验,通俗拆解测量光幕识别装饰画轮廓的工作原理、现场应用方式、适配要点,同时横向对比各类检测器件的适配差异,为喷漆房自动化升级提供可直接落地的参考。更多工业测量光幕定制方案,可前往安协科技官方网站:www.anxiekeji.cn查阅。
装饰画吊线喷涂的检测工况,和普通工业物料检测有明显区别,也是普通传感器难以适配的核心原因。首先,工件为悬空吊送状态,无固定工装定位,生产过程中会产生轻微摆动、偏移,位置并非绝对固定。其次,装饰画规格繁杂,方形、圆形、异形边框尺寸跨度大,薄型板材透光、轻薄,常规检测设备容易出现识别不全、轮廓采集偏差的问题。
除此之外,喷漆房内部漆雾粉尘多、环境潮湿,现场吊线电机、喷涂变频器密集,电磁干扰较强。普通传感器通讯容易乱码、丢包。流水线连续运转,要求检测设备动态扫描的同时稳定向外传输坐标,RS485 Modbus RTU就是该场景首选通讯接口,支持 9600~115200 波特率,默认 8N1 通讯格式,长距离布线也能保障数据稳定。
测量光幕区别于普通安全防护光幕,核心优势是具备坐标式数据采集能力,不只是简单判断有无物料,还能通过 RS485 总线,以 Modbus RTU 协议持续输出工件轮廓坐标、遮挡区间、长宽数据,完美适配吊线喷漆房动态轮廓识别需求,整套工作流程贴合流水线作业逻辑。
1、全域光路布控,动态扫描工件范围
测量光幕成对安装在喷漆房进料工位两侧,形成完整的竖直扫描光幕面,完全覆盖吊线工件的通行区域。当悬空的装饰画随流水线匀速穿过光幕探测区域时,工件会遮挡对应位置的红外光束,光幕实时记录每一组被遮挡的光路坐标,完成工件轮廓的初步采集。
2、坐标数据运算,还原工件真实轮廓
光幕通过高频连续扫描,持续采集动态遮挡数据,结合内部算法过滤无效抖动信号,精准计算出装饰画的最大宽度、整体高度、边缘轮廓点位。针对圆形、异形装饰画,可多点位采集边缘数据,还原工件不规则外形,解决传统设备只能识别规整方形工件的短板。
3、RS485 Modbus RTU 输出坐标,联动喷涂系统作业
光幕完成轮廓采集后,将全部点位数据打包,通过 RS485 屏蔽双绞线传输到喷涂工位 PLC。PLC 读取寄存器内的轮廓坐标,结合吊线编码器的行进位置,实时调整喷枪开启区间、喷射宽度。工件到达喷枪位置时,仅对装饰画实体区域喷涂,避开空白位置,减少油漆过喷浪费。
喷漆车间电磁干扰大,RS485 总线抗干扰能力优于网口,布线简单;总线两端按需加装终端电阻,进一步降低信号反射,保障连续生产过程中坐标不跳变、不丢失。
4、抗环境干扰适配,适配喷漆房恶劣工况
专用测量光幕自带粉尘、漆雾滤波算法,可过滤喷漆房内悬浮漆雾、细微粉尘造成的微弱遮挡干扰,只识别装饰画实体工件,避免环境因素导致的轮廓识别偏差,保障 RS485 通讯持续稳定上传坐标数据,长期连续生产不中断。
适配吊线喷漆房轮廓识别的检测设备门槛较高,普通传感器仅能实现有无检测,无法完成精准轮廓采集。下表从轮廓还原能力、动态吊线适配性、喷漆房耐污性能、数据输出方式、异形工件适配度五大维度,对比各类传感器的实际落地表现。
| 对比项目 | 带 RS485 输出测量光幕 | 激光测距传感器 | 区域光电传感器 | 视觉相机检测 |
| 轮廓还原能力 | 采集完整长宽、边缘点位,异形轮廓坐标通过 RS485 上传 | 单点测距,只能获取局部距离,无法输出完整轮廓 | 仅判断有无工件,无尺寸坐标输出 | 轮廓还原精度高,但图片运算量大,延迟高 |
| 动态吊线适配性 | 支持工件摆动动态扫描,实时刷新轮廓并由 485 持续输出数据 | 工件摆动偏移,采样数据偏差大,不适合悬空吊送场景 | 工件轻微偏移就识别失效,无动态补偿 | 高速吊线抓拍容易模糊,动态识别不稳定 |
| 喷漆房耐污性能 | 漆雾粉尘滤波算法,镜头防护可靠,485 通讯长期稳定 | 镜头极易堆积漆雾,发生测距漂移、失效 | 漆雾遮挡光路,频繁误触发、漏检 | 镜头容易积漆,需要频繁停机擦拭维护 |
| 数据输出方式 | RS485 Modbus RTU,总线通讯,批量输出多组轮廓坐标 | 模拟量 / 485 单点数值,无法一次性输出整条轮廓 | 开关量信号,仅能输出有无物料信号 | 网口传输图像数据,电磁干扰下容易丢包 |
| 异形工件适配度 | 方形、圆形、不规则装饰画均可识别,485 连续输出多点坐标 | 只适合规整工件,异形件误差明显 | 仅适配固定尺寸工件,不能识别异形轮廓 | 所有异形工件都可识别,但采购成本高、调试周期长 |
通过现场实测对比可以明确看出,激光测距、普通光电传感器功能单一,无法完成装饰画轮廓采集;视觉相机精度高但造价昂贵、维护繁琐、不适配喷漆房恶劣工况。带 RS485 Modbus RTU 输出的专用测量光幕,兼顾精准轮廓识别、动态适配、抗污耐用、总线通讯稳定的优势,是吊线喷漆房装饰画自动化喷涂的最优方案。RS485 总线在喷漆车间电机、变频器较多的电磁环境下,稳定性优于网口,布线施工简单,绝大多数 PLC 都可以直接接入,降低项目改造的调试难度。
吊线喷漆房装饰画的轮廓识别,核心不在于简单的物料感应,而是动态、精准、抗干扰的尺寸轮廓数据采集。带 RS485 Modbus RTU 输出的测量光幕凭借坐标式扫描运算能力,完美解决了悬空工件摆动、异形轮廓难识别、喷漆环境干扰大、流水线数据传输不稳定等行业痛点,彻底改善传统喷涂过喷、漏喷、耗材浪费的问题。
对于装饰画、工艺板材类轻量化异形工件的吊线喷涂产线,加装 RS485 输出型专用测量光幕完成轮廓识别适配,既能大幅提升喷涂良品率、降低油漆损耗,又能实现产线自动化升级,减少人工干预,有效提升整体生产效率。

 当前位置: